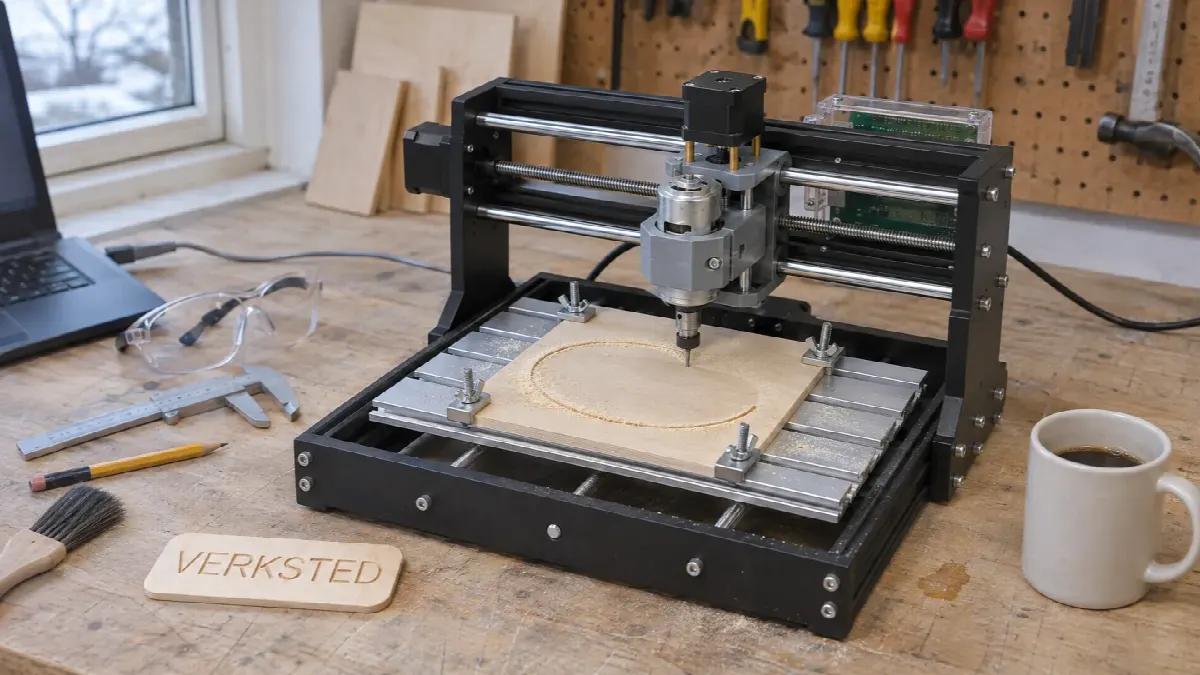
En liten CNC-fres gjør en tegning på skjermen til en ferdig del i tre, plast eller kretskortlaminat, med samme mål hver gang. Her går du fra esken til tre ferdige prosjekter: en testlinjal som viser at målene stemmer, et stjernebilde med borede stjerner og en frontplate med skala og hull til bryter og lysdioder.

- Nivå
- Nybegynner til avansert
- Tid
- Nivå 1 og 2: 1 til 2 timer hver. Nivå 3: 2 til 3 timer.
- Maskin
- 3018-klassen med GRBL
- Du lærer
- G-kode, nullpunkt, oppspenning, mating og dybde
Hva kan en liten CNC-fres, og hva kan den ikke?
CNC står for Computer Numerical Control: en datamaskin styrer verktøyet i stedet for hendene dine. En CNC-fres flytter en roterende fres langs tre akser og skjærer bort materiale til formen står igjen. De minste maskinene kalles gjerne 3018 etter bordet, som er omtrent 30 × 18 cm. Det er maskiner for hobbyrommet og arbeidsbenken, ikke for produksjon.
Styrken er små, nøyaktige deler som du kan lage om igjen med de samme målene: skilt, frontplater, bokser, maler og kretskort. Svakheten er stivheten. Rammen er lett og spindelen liten, så alt må tas i grunne kutt, og harde materialer må du la ligge.
| Materiale | Egner det seg? | Verdt å vite |
|---|---|---|
| Kryssfiner og mykt tre | Ja | Det beste materialet å lære på. Grunne passeringer gir rene kanter. |
| HDF og MDF | Ja | Jevnt og uten fiberretning, men støver mye. Bruk støvsuger og maske. |
| Akryl | Ja, med riktig fres | Bruk en fres med ett skjær og følg med på varmen. Går fresen for sakte fram, smelter plasten. |
| Kretskortlaminat (FR4) | Ja | V-spissen freser spor i kobberet, og små bor lager hullene. |
| Aluminium og messing | Gravering og svært grunne kutt | Krever tålmodighet: en tidels millimeter om gangen og lav mating. |
| Stål, glass og stein | Nei | For hardt for en liten spindel og en lett ramme. |
Hvor store deler får du plass til?
Arbeidsområdet er hvor langt fresen kan flytte seg, ikke hvor stor plate du kan legge på bordet. På TTC3018S og TTC3018 PRO er det 300 × 180 mm, og fresen kan løftes 40 mm. Plater på 160 × 160 mm passer, med god margin i bredden og 20 mm til overs i dybden. TTC 450 har 460 × 460 mm og 80 mm i høyden. Regn med at offerplaten, klemmene og lengden på fresen tar av høyden.

Hvilken CNC-fresemaskin passer til hobby og hjemmebruk?
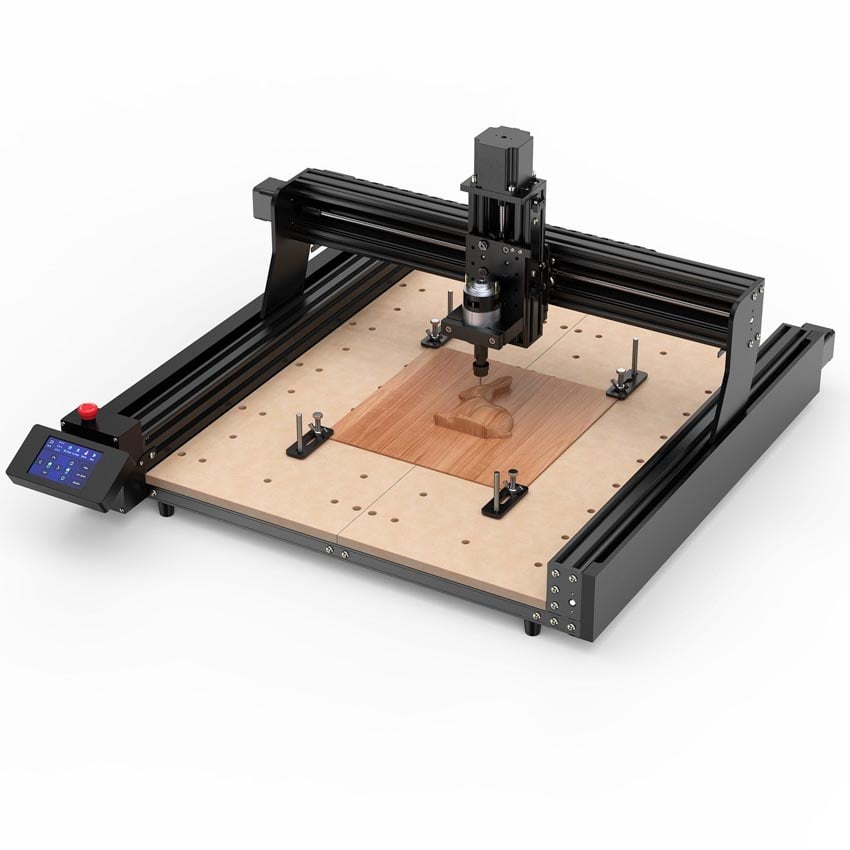
I butikken finner du tre maskiner fra Two Trees. De to små har samme arbeidsområde og samme type spindel. Begge har spor til minnekort, WiFi og USB, og begge kan få lasermodul. Den store er i en annen klasse, både i størrelse og vekt.


| Egenskap | TTC3018S | TTC3018 PRO | TTC 450 |
|---|---|---|---|
| Arbeidsområde | 300 × 180 × 40 mm | 300 × 180 × 40 mm | 460 × 460 × 80 mm |
| Spindel | 775-motor, 7000 til 9000 RPM | 775-motor, 7000 til 9000 RPM | 775-motor, cirka 8000 RPM, kan byttes ut med en spindel på 500 W |
| Særtrekk | Byggesett med ferdige moduler | Som TTC3018S, med Z-akse i metall | Endebrytere på alle akser, nødstopp og styreboks med skjerm |
| Vekt | 6,4 kg | 6,8 kg | 19,2 kg |
| Passer til | Gravering, kretskort og små deler i tre og plast | Det samme, med stivere feste for spindelen | Større deler og lengre jobber |
du vil lære CNC-fresing på tre, plast og kretskort, og maskinen skal få plass på en hylle når den ikke er i bruk.
du vil ha samme størrelse, men med Z-akse i metall. Arbeidsområdet, spindeltypen og tilkoblingene er de samme.
delene dine er større enn 300 × 180 mm, eller du vil ha endebrytere og nødstopp og muligheten til å bytte til spindelen på 500 W.
De to små kommer som byggesett. Sett av en kveld til monteringen, og kontroller at alle akser går lett for hånd før du kobler til strøm. Flere maskiner og verktøy finner du under CNC-fresemaskiner og tilbehør til CNC-fresing.
Dette trenger du i tillegg til maskinen
TTC3018S kommer med en spennhylse, en eller flere V-spisser (graveringsfreser) med spiss på 0,1 mm og klemmer til bordet. Resten skaffer du selv, og det meste er forbruksvarer du uansett kommer til å bruke opp.
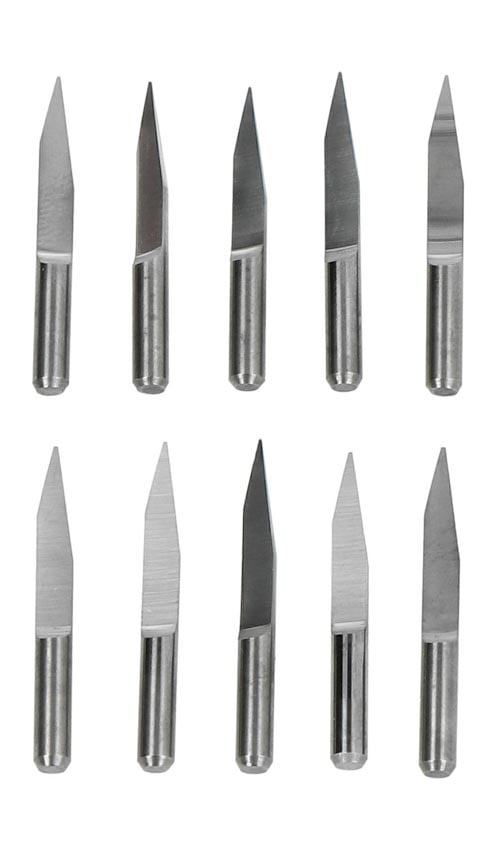 V-spisser 20°, 10 stk.Spiss på 0,5 mm og skaft på 3,175 mm. Til alle tre nivåene.20° V-type CNC-fresespiss - 0,5 mm, 10 stkPå lagerkr 269,00
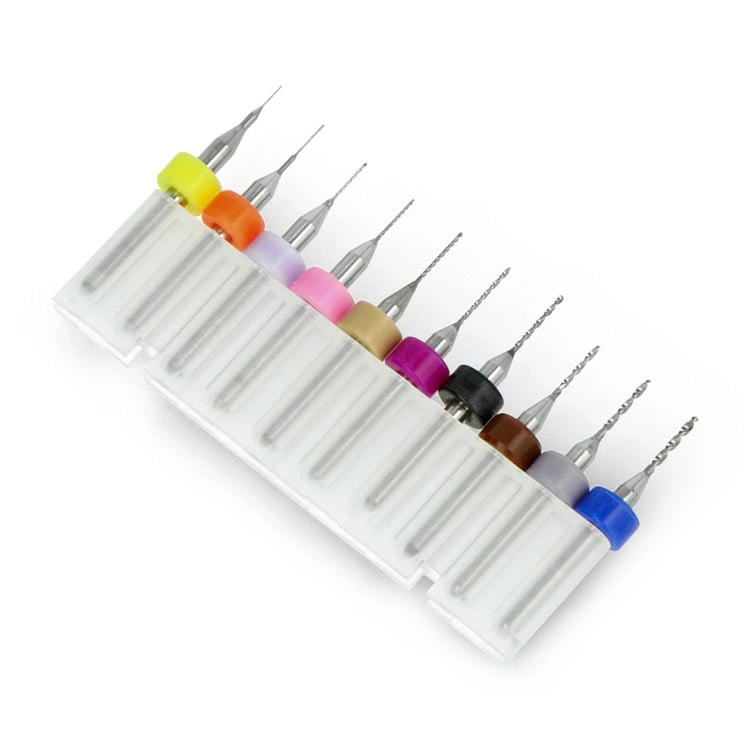 Minibor 0,2 til 1,2 mmTi bor med skaft på 3,175 mm. Til nivå 2 og 3.Sett med 10 mini bor til CNC og gravering 0,2–1,2 mmPå lagerkr 199,00
 Poppelkryssfiner 4 mmFem plater på 160 × 160 mm. Til nivå 1 og 3.Poppel kryssfiner 4mm, 160x160mm, 5 stk, for laser og CNCPå lagerkr 299,00
 HDF-plater 3 mmFem plater på 160 × 160 mm. Til nivå 2 og som offerplate.HDF-plate svart 3mm, rå, 160x160mm, sett med 5 stkPå lagerkr 99,00
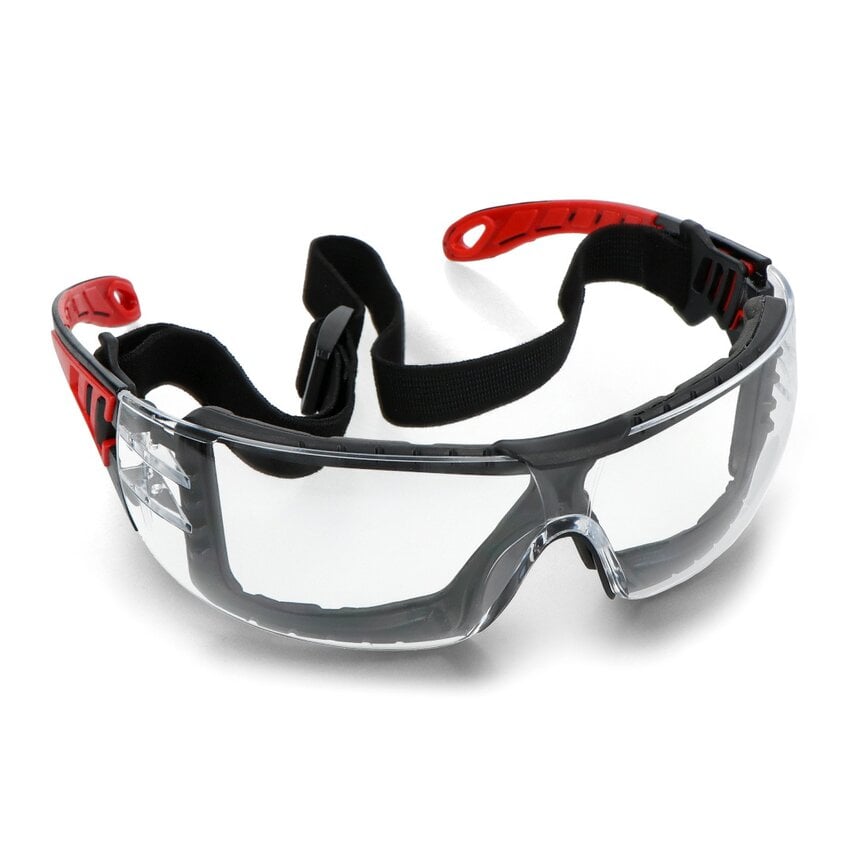 VernebrillerMerket EN 166 F. Til alle tre nivåene.Vernebriller med avtakbar stropp, polykarbonat, UV-filter, EN 166 FPå lagerkr 179,00
 Skyvelære 150 mmTil kontrollmåling av det du har frest.Skyvelære 150mm - plastikkPå lagerkr 65,00
I tillegg kommer hørselvern, støvmaske, støvsuger, dobbeltsidig teip og en PC med USB-port. Til nivå 3 trenger du også en vanlig drill og bor fra 3 til 12 mm. En rett fres til utskjæring trenger du først i neste steg, etter nivå 3.
Sikkerhet før første spon
- Vernebriller, alltid. En tynn fres som knekker, kan sprette flere meter. Bruk vernebriller merket EN 166 eller den nyere EN ISO 16321, også når du bare ser på. Barn og andre tilskuere skal stå bak deg og ha vernebriller på.
- Hår, klær og hansker. Sett opp langt hår, og unngå løse ermer, smykker og hansker nær spindelen. Det som hekter seg i en roterende fres, blir dratt inn.
- Støv. Trestøv er mer enn søl. Arbeidstilsynet skriver at det er en klar sammenheng mellom trestøv og kreft i nese og bihuler blant ansatte i treindustrien, og støv fra harde tresorter som eik og bøk er definert som kreftfremkallende. Fest støvsugerslangen til spindelholderen med strips eller teip, slik at munnstykket står fast 20 til 30 mm fra fresen og høyere enn klemmene. Heng slangen opp over maskinen, så vekten ikke drar i spindelen. Flytt fresen til ytterpunktene av figuren før du starter, og se at slangen følger med uten å stramme eller hekte seg. Hold den aldri i hånden mens spindelen går. Bruk støvmaske merket FFP3. Den beskytter mot alt trestøv, også fra eik, bøk, MDF og HDF. Har du ikke FFP3, er FFP2 minstekravet. Gjør rent med støvsuger og fuktig klut i stedet for å blåse støvet bort.
- Støy. Spindelen og støvsugeren bråker samtidig, ofte i en time eller mer. Bruk hørselvern.
- Bli ved maskinen. En fres som gnir i stedet for å skjære, blir varm og kan svi treet. Ser du røyk eller glør, slår du av strømmen med en gang og tømmer støvsugeren etterpå, for glør kan ulme videre i posen. Two Trees skriver at de første jobbene skal overvåkes hele tiden. Gjør det til regel for alle jobber, og la aldri maskinen gå i et rom du har forlatt.
- Stopp før du tar i noe. Bytt fres, flytt klemmer og børst bort spon bare når spindelen står helt stille.
- Pause er ikke stopp. Et program som står på pause, fortsetter med ett klikk. Programmet skal være ferdig eller avbrutt før du tar i fresen. Slå helst av strømmen når du bytter fres. Må strømmen stå på for å beholde nullpunktet, skal ingen røre PC-en mens du har hendene ved spindelen.
Slik er maskinen bygd opp: akser, spindel og spennhylse

På 3018-fresene driver tre trinnmotorer maskinen, én for hver akse. Hver motor dreier en gjengestang som skyver aksen fram og tilbake, og styrekortet teller trinn for å vite hvor fresen er. På disse maskinene går det 800 trinn på hver millimeter. Vil du forstå motorene bedre, er prinsippet forklart i guiden om trinnmotor med Arduino.
Spindelen er en likestrømsmotor av typen 775. Fresen sitter i en spennhylse av typen ER11, som klemmer rundt skaftet når du strammer mutteren. Freser til hobbymaskiner har som regel skaft på 3,175 mm, det samme som 1/8 tomme.
Slik setter du i en fres:
- Stopp spindelen og vent til den står helt stille.
- Trykk spennhylsen inn i mutteren til den klikker på plass, og skru mutteren løst på spindelen.
- Skyv skaftet godt inn i spennhylsen, minst 15 mm. Skjærene skal stå helt utenfor hylsen. La fresen ellers stikke så kort ut som jobben tillater. En kort fres bøyer seg mindre.
- Stram mutteren godt med to fastnøkler. Hold igjen med den ene og vri med den andre, så kraften blir mellom nøklene og ikke går over i maskinen.
Freser, bor og V-spiss: hvilken til hva?

| Verktøy | Brukes til | Verdt å vite |
|---|---|---|
| V-spiss | Tekst, streker og isolasjonsspor i kretskort | Sporet blir bredere jo dypere du går. Spissen er skjør. |
| Rett fres | Lommer, falser og utskjæring av deler | To eller tre skjær er vanlig til tre, ett skjær til akryl. En fres med ett skjær kan også brukes i tre. |
| Kulefres | Relieff og buede flater | Krever mange tette baner og lang tid. |
| Bor | Hull, særlig i kretskort | Tåler ikke sidekrefter. Bare rett ned og rett opp. |
Det første ekstra verktøyet de fleste trenger, er et sett med V-spisser, fordi spissene slites og knekker mens du lærer. Miniborene trenger du til små hull, som på nivå 2 og 3 og i kretskort.
Mating, turtall og dybde: startverdier for en 3018
Tre tall bestemmer hvordan fresen har det. Turtallet er hvor fort spindelen går rundt. Matingen er hvor fort fresen flyttes gjennom materialet, i millimeter per minutt. Dybden per passering er hvor mye den tar for hver runde. På en liten maskin er turtallet nesten gitt, så det er mating og dybde du justerer. Nedmatingen i tabellen er farten når fresen går rett ned i materialet.
| Jobb | Verktøy | Dybde per passering | Mating | Nedmating |
|---|---|---|---|---|
| Gravering i kryssfiner | V-spiss | 0,2 til 0,5 mm | 200 til 300 mm/min | 200 mm/min |
| Utskjæring i poppelkryssfiner, HDF og MDF | Rett fres 3,175 mm | 0,5 mm | 400 mm/min | 200 mm/min |
| Hardt tre som bøk og eik | Rett fres 3,175 mm | 0,2 mm | 350 mm/min | 150 mm/min |
| Isolasjonsspor i kretskort | V-spiss | 0,1 mm | 200 mm/min | 60 mm/min |
| Gravering i akryl | V-spiss | 0,1 mm | 600 mm/min | 150 mm/min |
| Aluminium | Rett fres med ett skjær | 0,1 mm | 100 mm/min | 50 mm/min |
Tallene er forsiktige startpunkter for en 3018 med 775-spindel. Verdiene for gravering følger Two Trees' egne testfiler. Dybde og mating i de andre radene bygger på en referansetabell fra en annen produsent av maskiner i samme klasse, og nedmatingen er satt lavt med vilje. Prøv alltid på en restbit først.
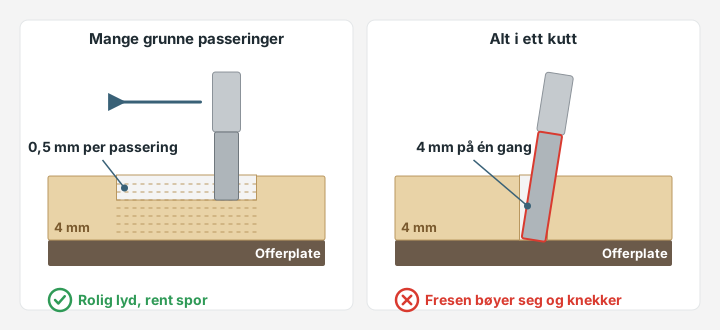
Lyden er den beste måleren. Two Trees gir to regler. Bråker og rister fresen, er kuttet for dypt, og du reduserer både dybde og mating. Lukter det svidd, eller blir kanten brun, gnir fresen i stedet for å skjære. Da øker du matingen.
Fra tegning til G-kode: programmene du trenger
Kjeden har tre ledd. Du tegner formen. Et CAM-program regner ut hvor fresen skal gå, og skriver det som G-kode. Et senderprogram sender koden til maskinen linje for linje. GRBL er fastvaren i styrekortet som gjør linjene om til trinn på motorene.
| Program | Hva det gjør | Bruk det til |
|---|---|---|
| Candle | Sender G-kode, viser banen og lar deg flytte maskinen og sette nullpunkt | Alle nivåene i guiden |
| Universal Gcode Sender | Senderprogram i Java for Windows, macOS og Linux | Et alternativ til Candle |
| F-Engrave | Gjør tekst og bilder om til G-kode for gravering | Navneskilt |
| FreeCAD | 3D-tegning med egen CAM-del | Deler med nøyaktige mål, som boksen i neste steg |
| Kiri:Moto | CAM i nettleseren, åpen kildekode | Utskjæring og lommer |
| KiCad og FlatCAM | KiCad tegner kretskortet, FlatCAM gjør Gerber-filene om til isolasjonsspor | Kretskort |
Du trenger ikke å kunne skrive G-kode, men du bør kunne lese den. Da ser du hva maskinen kommer til å gjøre, før den gjør det.
| Kode | Betydning | Eksempel |
|---|---|---|
G21 | Alle mål er i millimeter | G21 |
G90 | Absolutte koordinater, regnet fra nullpunktet | G90 |
G0 | Hurtigflytting uten å frese | G0 Z3 |
G1 | Rett linje med matingen F | G1 X50 F300 |
G2 og G3 | Sirkelbue med og mot klokka. I og J er avstanden fra startpunktet til sentrum | G2 X40 Y18 I-10 J0 |
M3 og M5 | Start og stopp spindelen. S setter farten | M3 S1000 |
G4 | Vent. P er antall sekunder | G4 P2 |
M2 | Slutt på programmet | M2 |
GRBL-kommandoer du får bruk for
Kommandoene skriver du i konsollen i Candle. De fleste begynner med dollartegn. De er beskjeder til styrekortet selv, ikke bevegelser som fresen skal utføre. Candle sender ! og ~ for deg når du trykker Pause.
| Kommando | Hva den gjør |
|---|---|
$$ | Viser alle innstillingene i styrekortet. |
$100, $101, $102 | Trinn per millimeter for X, Y og Z. Skal være 800 på disse maskinene. |
$3 | Snur retningen på akser som går feil vei. Ett tall for alle tre: X teller 1, Y teller 2 og Z teller 4. |
$30 | Høyeste spindelfart. S-verdien i programmet regnes i forhold til dette tallet. |
$X | Låser opp etter en alarm. Posisjonen kan være tapt, så sett nullpunktet på nytt. |
$H | Kjører maskinen til endebryterne. Bare for maskiner som har endebrytere, som TTC 450. |
! og ~ | Setter bevegelsen på pause og fortsetter den. Spindelen går videre under pausen. |
Spenn fast emnet og sett nullpunktet
De fleste mislykkede jobber skyldes at emnet flyttet seg, eller at nullpunktet sto feil. Begge deler ordner du før spindelen starter.

- Legg en offerplate av HDF eller MDF på bordet.
- Legg emnet oppå og spenn det fast med klemmene i hjørnene. Små og tynne emner fester du med dobbeltsidig teip.
- Sjekk at ingen klemmer står der fresen skal gå, heller ikke mellom nullpunktet og figuren. Mellom kuttene løfter fresen seg bare noen millimeter, og klemmene er høyere enn det.
- Prøv å rikke på emnet. Rører det seg, spenner du det fast på nytt.
G-koden regner alle mål fra ett punkt, nullpunktet. I denne guiden ligger det i fremre venstre hjørne av figuren, på overflaten av emnet. Du flytter fresen dit med pilknappene i Candle og forteller maskinen at her er null.

- Flytt fresen i X og Y til punktet der figuren skal begynne, minst 10 mm inn fra kanter og klemmer.
- Velg steg på 1 mm og senk Z til spissen er et par millimeter over emnet. Bytt til steg på 0,1 mm.
- Legg et vanlig papirark under spissen. Senk ett steg om gangen mens du drar arket fram og tilbake. Når arket så vidt lugger, er spissen på overflaten.
- Trykk Zero XY og Zero Z i Candle. Arbeidskoordinatene skal vise 0.
- Løft Z noen millimeter før du gjør noe annet.
Nivå 1: testlinjal og første navneskilt
Testlinjalen er et program på rundt seksti linjer. Det freser en X-linje på 50 mm, en Y-linje på 30 mm, merker for hver tiende millimeter og en sirkel på 20 mm. Etterpå måler du resultatet. Da vet du om maskinen flytter seg så langt som koden sier.
Koble til maskinen og start Candle
- Koble til strømforsyningen og USB-kabelen. På Windows installerer du først CH340-driveren. Den ligger på minnekortet som følger med maskinen, sammen med Candle. Finner du dem ikke der, eller har PC-en ingen kortleser, laster du ned Candle fra prosjektsiden og driveren fra Two Trees' side for TTC3018S. Lenkene står under Kilder.
- Start Candle. Navnene på knappene i guiden er hentet fra Candle 1.1.7. I nyere versjoner kan de se litt annerledes ut. Åpne innstillingene, velg COM-porten som dukket opp, og sett hastigheten til 115200 baud.
- Står det Alarm i statusfeltet, skriver du
$Xi konsollen. - Prøv pilknappene med steg på 1 mm. X+ skal flytte fresen mot høyre, Y+ skal føre fresen lenger bak på emnet, og Z+ skal løfte den. På 3018-fresene betyr Y+ at bordet kommer mot deg.
- Skriv
$$i konsollen og les$30. Står det 1000, er programmene i guiden riktige som de er. Står det et høyere tall, bytter du utS1000med det tallet i alle programmene i guiden.
G-kode for testlinjalen
; Testlinjal 50 x 30 mm, V-spiss, 0,3 mm dypt
G21 ; alle tall er i millimeter
G90 ; absolutte koordinater fra nullpunktet
M3 S1000 ; start spindelen
G4 P2 ; vent to sekunder
G0 Z3 ; opp til trygg avstand

; X-linjen, 50 mm
G0 X0 Y0
G1 Z-0.3 F200 ; senk rolig ned i treet
G1 X50 F300
G0 Z3

; merker for hver 10. mm langs X
G0 X10 Y0
G1 Z-0.3 F200
G1 Y4 F300
G0 Z3
G0 X20 Y0
G1 Z-0.3 F200
G1 Y4 F300
G0 Z3
G0 X30 Y0
G1 Z-0.3 F200
G1 Y4 F300
G0 Z3
G0 X40 Y0
G1 Z-0.3 F200
G1 Y4 F300
G0 Z3
G0 X50 Y0
G1 Z-0.3 F200
G1 Y4 F300
G0 Z3

; Y-linjen, 30 mm
G0 X0 Y0
G1 Z-0.3 F200
G1 Y30 F300
G0 Z3

; merker for hver 10. mm langs Y
G0 X0 Y10
G1 Z-0.3 F200
G1 X4 F300
G0 Z3
G0 X0 Y20
G1 Z-0.3 F200
G1 X4 F300
G0 Z3
G0 X0 Y30
G1 Z-0.3 F200
G1 X4 F300
G0 Z3

; sirkel med diameter 20 mm, sentrum i X30 Y18
G0 X40 Y18
G1 Z-0.3 F200
G2 X40 Y18 I-10 J0 F300
G0 Z3

M5 ; stopp spindelen
G0 X0 Y0 ; tilbake til nullpunktet
M2 ; slutt
- Kopier koden til en ren tekstfil og lagre den som
testlinjal.nc. Åpne filen i Candle og sammenlign banen med figuren. - Spenn fast kryssfinerplaten, sett i V-spissen og sett nullpunktet minst 10 mm inn fra hjørnet.
- Ta på vernebriller og finn bryteren. Kjør så i lufta: løft Z 10 mm, trykk Zero Z der og send programmet. Spindelen går, og fresen tegner hele figuren over emnet. Følg med ovenfra: går banen over en klemme, står klemmen i veien, selv om fresen går klar av den nå.
- Fresen står nå over nullpunktet igjen. Senk den og sett Z-null på overflaten på nytt, med papirarket som før. Løft Z et par millimeter, hold en hånd ved bryteren og trykk Send.
- Vent til spindelen har stoppet og fresen står over nullpunktet. Sug opp sponen.
G21 og G90 sier at tallene er i millimeter, regnet fra nullpunktet. M3 S1000 starter spindelen, og G4 P2 venter to sekunder mens den kommer opp i fart. G0 Z3 løfter fresen til sikker høyde før hver flytting. G1 Z-0.3 F200 senker den rolig 0,3 mm ned i treet, og linjene etterpå freser med 300 mm/min. G2 X40 Y18 I-10 J0 er en hel sirkel med klokka: sentrum ligger 10 mm til venstre for startpunktet.
På disse maskinene er tallet etter S ikke omdreininger i minuttet. Det regnes i forhold til innstillingen $30 i styrekortet. På TTC3018S er S1000 full fart, og Two Trees bruker samme verdi i testfilene for den maskinen. I testfilene for TTC 450 står det S25000. Derfor leser du $30 før første jobb: S i programmet skal være minst like høy som $30. Er S høyere, gir GRBL bare full fart. Hør etter om spindelen går for fullt før fresen går ned i emnet.
Test deg selv: linjen som skulle bli 50 mm, måler 25 mm. Hva er feil?
Antall trinn per millimeter er halvparten av det det skal være. Skriv $$ i konsollen og les $100. Står det 400, skriver du $100=800. Gjør det samme med $101 hvis Y-linjen også er for kort.
Fra testlinjal til navneskilt
Et navneskilt er samme jobb med flere streker, og nå lar du et program skrive koden. F-Engrave gjør tekst i en skrift du velger, om til G-kode for gravering. Bruk verdiene fra testlinjalen: V-spiss, 0,3 mm dybde, mating 300 mm/min og sikker høyde 3 mm. Åpne filen i Candle, kontroller størrelsen mot emnet og kjør i lufta før du freser.
Vil du ha mørk skrift, maler du over hele flaten etter fresingen og pusser bort malingen på overflaten når den er tørr. Da står fargen igjen i sporene.
Nivå 2: stjernebilde med borede stjerner
På nivå 1 brukte du ett verktøy. Her bruker du to i samme jobb. V-spissen graverer linjene i Karlsvogna, og boret lager sju hull som slipper lyset gjennom. Du lærer å bytte verktøy uten å miste nullpunktet, og å bore helt gjennom en plate og ned i offerplaten. Det siste får du bruk for igjen på nivå 3.
G-kode for linjer og hull
; Karlsvogna, del 1: linjene mellom stjernene
; V-spiss, 0,3 mm dypt, nullpunkt nederst til venstre i figuren
G21
G90
M3 S1000
G4 P2 ; vent to sekunder
G0 Z3

; alle linjene i ett strekk, fra Alkaid til Megrez
G0 X2 Y4
G1 Z-0.3 F200
G1 X18.5 Y32 F300
G1 X39.5 Y37.5
G1 X66.5 Y42.5
G1 X81.5 Y26
G1 X118 Y39.5
G1 X116.5 Y66
G1 X66.5 Y42.5
G0 Z3

M5
G0 X0 Y0
M2
; Karlsvogna, del 2: sju hull for stjernene
; bor 1,0 mm, gjennom 3 mm plate og 0,6 mm ned i offerplaten
G21
G90
M3 S1000
G4 P2 ; vent to sekunder
G0 Z3
G0 X2 Y4 ; Alkaid
G1 Z-3.6 F60
G0 Z3
G0 X18.5 Y32 ; Mizar
G1 Z-3.6 F60
G0 Z3
G0 X39.5 Y37.5 ; Alioth
G1 Z-3.6 F60
G0 Z3
G0 X66.5 Y42.5 ; Megrez
G1 Z-3.6 F60
G0 Z3
G0 X81.5 Y26 ; Phecda
G1 Z-3.6 F60
G0 Z3
G0 X118 Y39.5 ; Merak
G1 Z-3.6 F60
G0 Z3
G0 X116.5 Y66 ; Dubhe
G1 Z-3.6 F60
G0 Z3
M5
G0 X0 Y0
M2
- Legg den ene HDF-platen på bordet som offerplate, og spenn den andre fast oppå. Figuren får plass innenfor 120 × 70 mm midt på platen, så klemmene får god plass i hjørnene.
- Lagre det første programmet som
karlsvogna-linjer.nc. Sett i V-spissen, og sett nullpunktet 20 mm inn fra venstre kant og 45 mm inn fra forkanten av platen. Da havner figuren midt på platen. Kjør i lufta først, som på nivå 1, og kjør så programmet. - Løft Z med pilknappene til du kommer godt til med fastnøklene, og bytt til boret på 1,0 mm. Hold igjen med den ene nøkkelen og vri med den andre. Ikke skyv på bordet eller spindelen for hånd, og ikke slå av strømmen. Da mister maskinen nullpunktet. Ingen må røre PC-en mens du har hendene ved spindelen.
- Boret har en annen lengde enn V-spissen, så Z må nullstilles på nytt. Senk boret mot platen med papirarket som før, og trykk Zero Z. Ikke trykk Zero XY. Løft Z et par millimeter.
- Lagre det andre programmet som
karlsvogna-hull.ncog kjør det. - Løsne platen og puss lett over baksiden, der boret har gått ut.
- Hold platen opp mot et vindu eller en lampe. Sju lyspunkter skal danne Karlsvogna.
Boret går til Z-3.6. Platen er 3 mm tykk, så spissen går 0,6 mm ned i offerplaten. Mål platen din med skyvelæret, og endre tallet hvis den er tykkere. F60 er nedmatingen: et tynt bor skal gå rolig ned og rett opp igjen. Fant du på nivå 1 at $30 er høyere enn 1000, endrer du S1000 i disse to programmene også.
Test deg selv: hvorfor skal boret gå dypere enn platen er tykk?
Spissen på boret er formet som en kjegle. Stopper boret ved 3,0 mm, har bare den ytterste spissen nådd baksiden, og hullet blir trangt der. Med 0,6 mm ekstra går boret gjennom platen i full bredde. Offerplaten under tar imot spissen, så den ikke treffer bordet.
Hullene er 1 mm brede og 3 mm dype, så stjernene lyser klarest når du ser rett på platen. Vil du ha forskjell på lyssterke og lyssvake stjerner, borer du noen av hullene med boret på 0,8 mm. Del da hullprogrammet i to filer, og bytt bor og sett Z-null på nytt mellom dem, slik du gjorde etter V-spissen. Megrez er den lyssvakeste av de sju. HDF gir svært fint støv. La støvsugeren gå, og bruk støvmaske merket FFP3.
Nivå 3: frontplate med skala og hull til bryter og lysdioder
En frontplate er forsiden på en boks til et elektronikkprosjekt. Det er der brytere, potensiometre og lysdioder sitter. Denne platen får ett potensiometer, én bryter og to lysdioder. Her leser du G-koden i stedet for bare å kjøre den: rammen har runde hjørner som er tegnet med buer, og skalaen rundt potensiometeret er regnet ut med vinkler. Maskinen graverer rammen, skalaen og symbolene og borer små styrehull nøyaktig der hullene skal være. De store hullene borer du etterpå for hånd. Hvilken bryter som passer til prosjektet, forklarer guiden om brytere og trykknapper.
Uten en rett fres kan en 3018 ikke lage de store hullene. Det den kan, er å treffe nøyaktig. Et styrehull på 1,2 mm holder spissen på det store boret på plass, så hullet havner der tegningen sier, og ikke der boret begynner å vandre.
G-kode for frontplaten
; Frontplate, del 1: ramme, skala og symboler
; V-spiss, 0,3 mm dypt, nullpunkt nederst til venstre i rammen
G21 ; alle tall er i millimeter
G90
M3 S1000 ; start spindelen
G4 P2 ; vent to sekunder
G0 Z3

; rammen: 120 x 70 mm, buer med radius 6 mm
G0 X6 Y0
G1 Z-0.3 F200
G1 X114 Y0 F300
G3 X120 Y6 I0 J6
G1 X120 Y64
G3 X114 Y70 I-6 J0
G1 X6 Y70
G3 X0 Y64 I0 J-6
G1 X0 Y6
G3 X6 Y0 I6 J0
G0 Z3

; skala rundt potensiometeret: 11 streker over 270 grader
G0 X26.51 Y26.51
G1 Z-0.3 F200
G1 X22.98 Y22.98 F300
G0 Z3
G0 X23.59 Y31.29
G1 Z-0.3 F200
G1 X20.73 Y30.36 F300
G0 Z3
G0 X23.15 Y36.88
G1 Z-0.3 F200
G1 X20.18 Y37.35 F300
G0 Z3
G0 X25.29 Y42.05
G1 Z-0.3 F200
G1 X22.86 Y43.82 F300
G0 Z3
G0 X29.55 Y45.69
G1 Z-0.3 F200
G1 X28.19 Y48.37 F300
G0 Z3
G0 X35 Y47
G1 Z-0.3 F200
G1 X35 Y52 F300
G0 Z3
G0 X40.45 Y45.69
G1 Z-0.3 F200
G1 X41.81 Y48.37 F300
G0 Z3
G0 X44.71 Y42.05
G1 Z-0.3 F200
G1 X47.14 Y43.82 F300
G0 Z3
G0 X46.85 Y36.88
G1 Z-0.3 F200
G1 X49.82 Y37.35 F300
G0 Z3
G0 X46.41 Y31.29
G1 Z-0.3 F200
G1 X49.27 Y30.36 F300
G0 Z3
G0 X43.49 Y26.51
G1 Z-0.3 F200
G1 X47.02 Y22.98 F300
G0 Z3

; bryteren: I over hullet, O under
G0 X75 Y45
G1 Z-0.3 F200
G1 X75 Y51 F300
G0 Z3
G0 X78 Y22
G1 Z-0.3 F200
G2 X78 Y22 I-3 J0 F300
G0 Z3

; ringer rundt de to lysdiodene
G0 X105 Y45
G1 Z-0.3 F200
G2 X105 Y45 I-5 J0 F300
G0 Z3
G0 X105 Y25
G1 Z-0.3 F200
G2 X105 Y25 I-5 J0 F300
G0 Z3

M5
G0 X0 Y0
M2
; Frontplate, del 2: fire styrehull
; bor 1,2 mm, gjennom 4 mm plate og 0,6 mm ned i offerplaten
; boret tar 2,3 mm, trekkes opp og tar resten, slik at sponen kommer ut
G21 ; alle tall er i millimeter
G90
M3 S1000 ; start spindelen
G4 P2 ; vent to sekunder
G0 Z3
G0 X35 Y35 ; potensiometer
G1 Z-2.3 F60
G0 Z0.5
G1 Z-4.6 F60
G0 Z3
G0 X75 Y35 ; bryter
G1 Z-2.3 F60
G0 Z0.5
G1 Z-4.6 F60
G0 Z3
G0 X100 Y45 ; lysdiode
G1 Z-2.3 F60
G0 Z0.5
G1 Z-4.6 F60
G0 Z3
G0 X100 Y25 ; lysdiode
G1 Z-2.3 F60
G0 Z0.5
G1 Z-4.6 F60
G0 Z3
M5
G0 X0 Y0
M2
Rammen er fire rette linjer og fire kvarte sirkelbuer. G3 X120 Y6 I0 J6 går mot klokka fra der fresen står, til X120 Y6. I og J sier hvor sentrum ligger, regnet fra startpunktet: 0 mm til siden og 6 mm opp.
Skalaen har 11 streker for verdiene 0 til 10. Den første står 135° til venstre for rett opp, og hver av de neste står 27° lenger med klokka, så den siste står 135° til høyre. Hver strek er én G1-linje fra 12 til 15 mm ut fra sentrum, og de tre lange strekene ved 0, 5 og 10 går ut til 17 mm. Endepunktene regner du ut med X = 35 + r × sin(v) og Y = 35 + r × cos(v), der r er avstanden fra sentrum og v er vinkelen fra rett opp, negativ til venstre. Skalaen begynner 12 mm fra sentrum, så knotten på potensiometeret kan være opptil 22 mm i diameter.
Hullprogrammet borer hvert hull i to omganger: først 2,3 mm ned, så opp til 0,5 mm over platen og ned igjen til Z-4.6. I et dypt hull kan sponen pakke seg rundt et tynt bor, og da blir boret varmt og kan knekke. Mange styringer har egne boresykluser til dette, som G83, men GRBL har dem ikke, så hver bevegelse står i programmet. Platen er 4 mm tykk, så boret går 0,6 mm ned i offerplaten, som på nivå 2. Har du byttet ut S1000 i de andre programmene, gjør du det i disse to også.
- Legg HDF-platen på bordet som offerplate, og spenn kryssfinerplaten fast oppå med klemmene i hjørnene.
- Lagre det første programmet som
frontplate-gravering.nc. Sett i V-spissen, og sett nullpunktet 20 mm inn fra venstre kant og 45 mm inn fra forkanten av platen, som på nivå 2. Kjør i lufta først, og kjør så programmet. - Bytt til boret på 1,2 mm slik du gjorde på nivå 2: ikke rør bordet, sett bare Z-null på nytt, og ikke trykk Zero XY. Lagre det andre programmet som
frontplate-hull.ncog kjør det. - Mal over graveringen og puss bort malingen på overflaten når den er tørr, som på navneskiltet. Da står fargen igjen i sporene, og rammen, skalaen og symbolene blir mørke.
- Spenn platen fast til benken med en tvinge, og sag den ut 2 mm utenfor rammen med en fintannet sag. Puss kantene rette. Frontplaten blir da 124 × 74 mm.
- Spenn platen fast med en tvinge og en restbit under, og hold den aldri med hånden mens du borer. Bruk vernebriller. Mål gjengediameteren på potensiometeret og bryteren med skyvelæret, og bor 0,5 mm større. Bryteren i listen over har gjengediameter 11,5 mm og trenger et hull på 12 mm. Til lysdioder på 5 mm borer du 5 mm, så sitter de stramt. Bor i trinn på noen millimeter om gangen, fra 3 mm og opp til full størrelse, så boret ikke river opp finéren.
- Monter delene. Vri akselen på potensiometeret helt mot klokka, og sett på knotten slik at merket peker på den første streken. Mange potensiometre dreier litt mer enn 270°, så merket kan gå litt forbi den siste streken. Har potensiometeret en liten tapp ved siden av gjengen, bryter du den av eller borer et lite hull til den.
Test deg selv: hva skjer hvis du bytter ut G3 med G2 i rammen?
G2 går med klokka. Fresen starter og slutter i de samme punktene, men tar den lange veien rundt sentrum: tre fjerdedeler av en sirkel i stedet for en kvart. Hvert hjørne får en løkke inn i platen. Se derfor alltid på banen i Candle før du trykker Send.
Neste steg: rett fres, utskjæring og boks
Med en rett fres (endefres med flat ende) kan maskinen skjære ut deler, frese lommer og lage falser. Fresen følger ikke med maskinen. Til en 3018 passer en fres som er 3,175 mm i diameter, med skaft på 3,175 mm, ett eller to skjær og en skjærelengde på 10 til 15 mm. En kort fres bøyer seg mindre enn en lang.
Et godt første prosjekt er en boks bygd i lag av 4 mm kryssfiner: en bunn, fire ringer og et lokk med fals, slik at midtpartiet går 2 mm ned i åpningen. I CAM-programmet velger du utvendig bane for konturer og innvendig bane for åpninger, så delene får riktig mål. Legg også inn holdebroer (på engelsk «tabs»): korte stykker som står igjen i det siste kuttet og holder delen fast i platen til du skjærer dem over med kniv. Startverdiene for utskjæring står i tabellen lenger opp.

Kretskort på CNC-fres: isolasjonsfresing kort forklart
Mange vurderer en liten CNC-fres for å lage egne kretskort. Metoden heter isolasjonsfresing. Du fjerner ikke alt kobberet rundt banene. Du freser bare et smalt spor som skiller dem.

Du trenger en laminatplate av FR4 med kobber på bare én side, en V-spiss til sporene og minibor til hullene. Har platen kobber på begge sider, kan undersiden koble beina på komponentene sammen. Arbeidsgangen er den samme som på nivå 2: først sporene med V-spissen, så hullene med boret, uten å miste nullpunktet imellom. Tre ting er annerledes.
- Platen må ligge helt plant. Dybden er bare en tidels millimeter. Fest laminatet med dobbeltsidig teip over hele baksiden. Klemmer i kantene kan bøye platen opp på midten.
- Z-null settes med multimeteret. Papirarket er for grovt her. Sett multimeteret på gjennomgangstest (også kalt kontinuitetstest). Da piper det når de to målepinnene har kontakt med hverandre. Fest den ene målepinnen til kobberet og den andre til skaftet på fresen, helst med krokodilleklemmer, så du har hendene fri. Spindelen skal stå stille. Senk Z i steg på 0,1 mm til multimeteret piper. Løft 0,2 mm, og senk igjen i steg på 0,01 mm. Idet multimeteret piper på nytt, berører spissen kobberet. Trykk Zero Z og løft Z 2 mm. Ta av begge klemmene og legg multimeteret bort før spindelen starter.
- Mål før du lodder. Det skal ikke pipe mellom to baner som sporet skal skille. Piper det, freser du sporene en gang til med dybden i programmet økt fra 0,1 til 0,15 mm.
Startverdiene står i tabellen lenger opp: 0,1 mm dybde, mating 200 mm/min og nedmating 60 mm/min. V-spissene på 20° i listen lenger opp har en flate på 0,5 mm ytterst, så sporet blir omtrent en halv millimeter bredt. Det passer til hullmonterte komponenter og brede baner. Kortet tegner du i KiCad og eksporterer som Gerber- og borefiler. Så lar du FlatCAM regne ut sporene. Multimeteret er nærmere forklart i guiden om multimeter, oscilloskop og USB-tester, og loddingen i guiden om loddebolt og varmluft.
Feilsøking: når CNC-fresen ikke gjør som du vil
Candle finner ikke maskinen
Sjekk at CH340-driveren er installert, at du har valgt riktig COM-port, og at hastigheten står på 115200 baud. Prøv en annen USB-kabel og en annen port på PC-en.
En akse går feil vei
Retningen snur du med innstillingen $3. Det er ett tall for alle tre aksene: X teller 1, Y teller 2 og Z teller 4. Du legger sammen tallene for de aksene som skal være snudd. Les verdien med $$ og noter den. Hvis bare Y går feil vei og det står $3=0, skriver du $3=2. Står det allerede $3=4, skriver du $3=6.
Målene stemmer ikke
Skriv $$ og kontroller at $100, $101 og $102 står på 800. Hvis tallene er riktige og målene likevel varierer, er det mekanisk slark. Stram koblingen mellom motor og gjengestang, og se etter løse skruer.
Maskinen hakker og bråker i enden av en akse
Da prøver den å gå lenger enn den kan, eller aksen går tregt. Hold figuren innenfor arbeidsområdet, rengjør gjengestenger og føringer, og smør dem jevnlig.
Fresen knekker
Vanlige årsaker er for dypt kutt, for rask nedmating, et emne som har flyttet seg, eller en klemme i banen. Gå ned i dybde først, og kjør i lufta før neste forsøk.
Kantene blir brune eller lukter svidd
Fresen gnir i stedet for å skjære. Øk matingen, og bytt fres hvis den er sløv.
Sporet blir dypere i den ene enden
Emnet eller offerplaten ligger ikke plant. Legg tynne strimler under den lave siden, eller fres offerplaten plan med en rett fres før du spenner fast emnet.
Maskinen starter på nytt midt i jobben
Two Trees peker på strømforsyningen og fastvaren. Sjekk at strømpluggen sitter godt, og hold USB-kabelen unna spindelkabelen. Hjelper ikke det, er Two Trees' råd å legge inn fastvaren på nytt.
CNC-fres eller lasergraver?
Mange som søker etter CNC-fres til hjemmebruk, lurer egentlig på om en lasergraver gjør samme jobb. De to maskinene utfyller hverandre mer enn de konkurrerer.
| Egenskap | CNC-fres | Lasergraver |
|---|---|---|
| Slik fjerner den materiale | Skjærer med en roterende fres | Brenner med en lysstråle |
| Dybde | Lommer, falser og relieff i bestemt dybde | Overflaten, og gjennomskjæring av tynne plater |
| Kanter | Rene og ubrente | Mørke og svidde |
| Detaljer | Begrenset av fresediameteren, innvendige hjørner blir runde | Svært fine streker og skarpe hjørner |
| Søl | Spon, støv og støy | Røyk og lukt |
| Vern | Vernebriller, hørselvern og støvmaske | Laserbriller for riktig bølgelengde og avtrekk |
Skal du lage bokser, falser og kretskort, er fresen riktig verktøy. Skal du gravere bilder og skjære tynn finer raskt, er laseren bedre. Les guiden om lasergravere og oversikten over materialer til lasergravering før du bestemmer deg.
Vanlige spørsmål
Hva kan man lage med en CNC-fres hjemme?
Skilt med frest tekst, bokser og esker, frontplater med hull til brytere, maler, puslespill, relieff i tre og enkle kretskort. Felles for alt er at delene er flate eller bygges i lag, og at målene blir like fra del til del.
Kan en liten CNC-fres frese aluminium?
Den kan gravere og ta svært grunne kutt, omtrent en tidels millimeter om gangen. Å frese ut hele deler i aluminium tar lang tid og sliter på en lett maskin. Det er tre, plast og kretskort en 3018 er laget for.
Må jeg kunne programmere for å bruke en CNC-fres?
Nei. CAM-programmet skriver G-koden for deg. Det lønner seg likevel å kunne lese de vanligste kodene, slik at du ser hva som kommer til å skje. Tabellen med G-koder lenger opp holder til det.
Hva er forskjellen på en CNC-fres og en 3D-printer?
En 3D-printer bygger delen opp lag for lag av smeltet plast. En CNC-fres starter med en plate og skjærer bort det som ikke skal være der. Fresen gir deler i tre og andre materialer med rene flater, printeren gir former som ikke lar seg frese.
Kan jeg bruke Mac eller Linux?
Ja. Candle finnes ferdig bygd for Windows, macOS og Linux, og Universal Gcode Sender går på alle tre. Kiri:Moto kjører i nettleseren.
Hvor mye plass og støy må jeg regne med?
TTC3018S er 420 mm bred og 355 mm dyp, og du trenger plass rundt til PC og støvsuger. Maskinen bråker for mye til å stå i stua mens andre ser på TV. Et verksted, en bod eller en garasje med dør du kan lukke, er bedre.
Kilder og videre lesing
Mål, spindel, innhold i esken og innstillinger for TTC3018S er kontrollert mot Two Trees' dokumentasjon for TTC3018S, og tallene for TTC 450 mot produsentens datablad. Rådene om verktøyvalg, lyd og svimerker følger Two Trees' veiledning for nybegynnere. GRBL-kommandoene er kontrollert mot GRBL-wikien og G-kodene mot LinuxCNCs dokumentasjon, som GRBL selv viser til. Startverdiene bygger på Two Trees' testfiler og SainSmarts referansetabell for 3018-klassen. Om støv, støy og verneutstyr: Arbeidstilsynet om prosessavsug og støvklasser, åndedrettsvern og støy, og Arbeidstilsynets rapport om trestøv i treindustrien. Programmene laster du ned fra prosjektsidene til Candle, Universal Gcode Sender, F-Engrave og FlatCAM.